线路板加工工艺优化对工控配件可靠性的影响
工控设备的故障率,往往不是死在设计阶段,而是死在制造环节。尤其是线路板加工这道工序,一道过孔处理不到位,就可能让整块板子在客户产线上“扑街”。我们瑞力科(南京)电子科技有限公司在多年的电子元器件与电路研发服务中,见过太多类似的案例——明明原理图没问题,焊盘也没问题,偏偏就是加工工艺细节拖了后腿。
问题从哪来?
很多工控配件对可靠性的要求是“7×24小时不间断”,但实际加工时,部分厂家为了赶交期,在钻孔毛刺清理、铜箔附着力增强、阻焊油墨固化等环节偷工减料。结果是:出厂测试勉强通过,一上振动台架或者高温老化箱,隐性缺陷立刻现形。
更深层的原因在于,线路板加工的工艺窗口极窄。以常见的FR-4板材为例,钻孔后孔壁粗糙度若超过25μm,沉铜层的结合力就会显著下降,后续热循环测试中极易产生微裂纹。这不是靠贴片机或者回流焊能弥补的,必须从源头控制。
工艺优化到底改了啥?
真正的优化不是换更贵的设备,而是把参数卡死。比如我们为某智能硬件客户做的阻抗控制板,原来蚀刻侧蚀量在15μm,导致差分阻抗偏差超过±8%。通过调整药水浓度和喷淋压力,把侧蚀压到8μm以内,阻抗偏差收敛到±3%,信号完整性立刻上了一个台阶。
- 钻孔参数:主轴转速提到12万转/分,退刀速率降低20%,减少孔口撕裂
- 沉铜工艺:采用脉冲电镀替代直流电镀,孔内铜厚均匀性提升约35%
- 阻焊工序:预烤时间延长40%,避免油墨起泡导致绝缘耐压不足
这些改动单独看都不起眼,但叠加起来,对工控配件的长期运行失效率影响巨大。根据我们积累的维保数据,优化后的板子在连续通电2000小时后的阻抗漂移量,比优化前减少了近一半。
对比数据说话
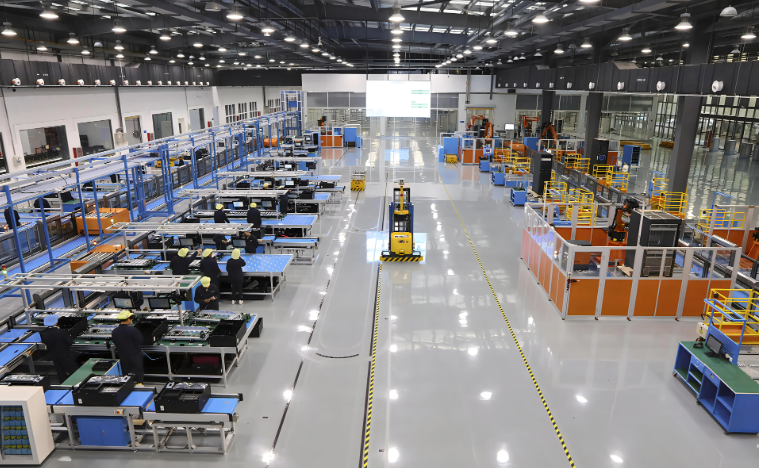
拿同一款电机驱动板来说,老工艺加工的产品在-20℃到85℃循环测试中,平均第37次出现焊点开裂;而采用新工艺的批次,循环到120次仍无一失效。差距就是这么直观——电子设备维保中最头疼的“偶发故障”,很多根源就在这些看不见的加工细节里。
当然,工艺优化也意味着成本上升。但客户要算总账:一片板子省两块钱,结果现场维护跑三趟,每趟差旅加人工上千,哪个划算?瑞力科(南京)电子科技有限公司的建议是,关键工控配件必须强制要求切片分析和阻抗测试报告,别只看AOI(自动光学检测)通过就放行。
另外,电路研发阶段就把可制造性设计(DFM)前置,让PCB设计工程师和工艺工程师在打样前就对齐叠层结构、线宽补偿系数和拼板方式。等板子回来再改,周期至少多一周,可靠性还打了折扣。
说到底,线路板加工不是流水线上的“过场”,而是决定工控配件寿命的隐形战场。与其等故障发生了再排查,不如在工艺参数上多较真一点。毕竟,智能硬件越做越复杂,留给容错的空间只会越来越小。